Chemtex

Jakie chłodziwo do wiercenia w stali wybrać i czym chłodzić wiertło?

Blog / Poradniki / Jakie chłodziwo do wiercenia w stali wybrać i czym chłodzić wiertło?

Dobrze dobrane chłodziwo do wiercenia w stali przesądza o tym, ile otworów zrobi jedno wiertło, zanim straci twardość, i czy detal z hali konstrukcji stalowych albo z linii dostawcy automotive trafi na malowanie bez śladów rdzy. Olej, emulsja i ciecz syntetyczna pracują w otworze zupełnie inaczej. Wiertło HSS potrzebuje czegoś innego niż narzędzie węglikowe, a o wyborze cieczy chłodząco-smarującej decydują gatunek stali, głębokość otworu i sposób jej podawania.

Po co chłodzić wiertło podczas wiercenia w stali?

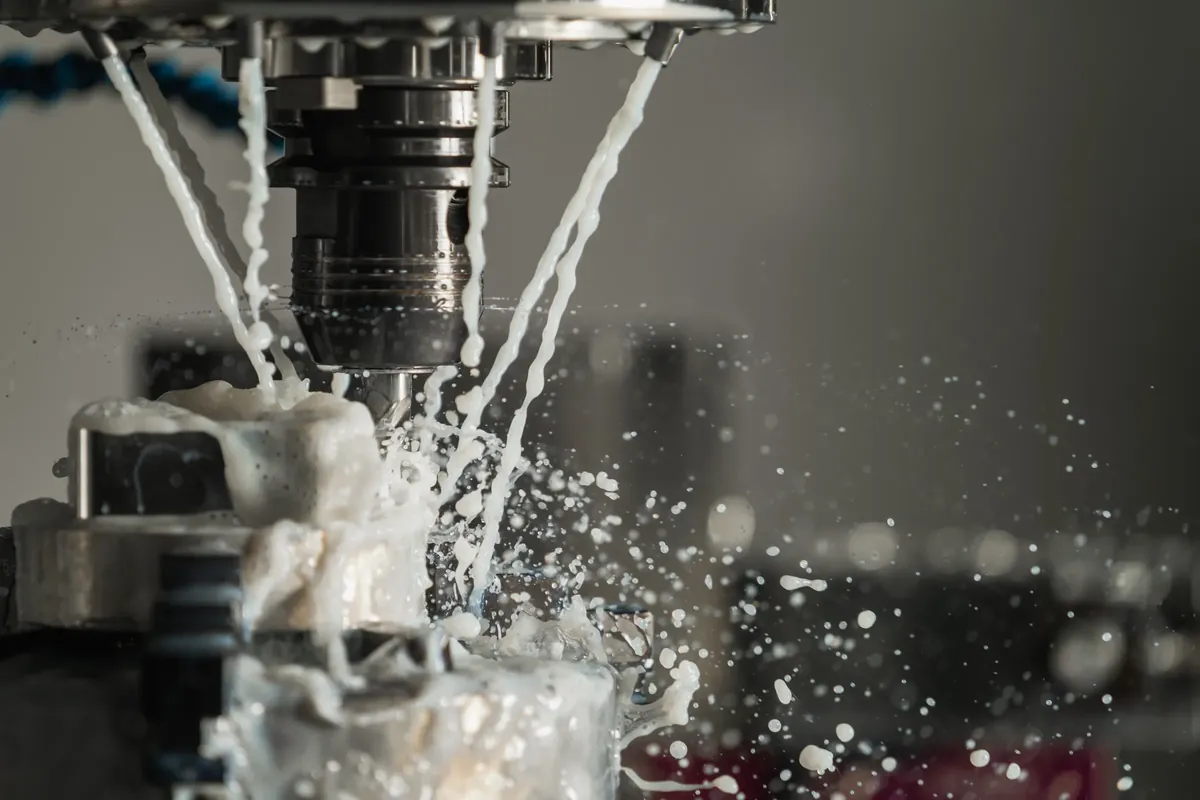
Chłodziwo do wiercenia w stali pełni cztery funkcje jednocześnie: odprowadza ciepło, smaruje ostrze, wypłukuje wióry z otworu i chroni detal przed korozją. W strefie skrawania temperatura przekracza 600°C, a tarcie wióra o rowki wiertła dokłada ciepła przy każdym obrocie.

  • Chłodzenie ogranicza nagrzewanie krawędzi skrawającej. Żadna ciecz nie odbiera 100% ciepła, ale nawet częściowe chłodzenie wyraźnie spowalnia zużycie narzędzia.
  • Smarowanie zmniejsza tarcie i drgania, więc ścianki otworu są gładsze, a ostrze wolniej się tępi.
  • Wypłukiwanie wiórów nie pozwala im przyklejać się do ostrza i zakleszczać w głębokim otworze.
  • Ochrona antykorozyjna dzięki inhibitorom korozji czasowo zabezpiecza detal i stół obrabiarki.

Wiercenie stali bez chłodzenia kończy się przegrzaniem wiertła, utratą jego twardości i niedokładnym wymiarem otworu. W produkcji seryjnej przekłada się to na częstszą wymianę narzędzi i więcej braków.

Obróbka skrawaniem: co to jest? Toczenie, frezowanie i wiercenie w pigułce

Rodzaje chłodziw do wiercenia w stali: olej, emulsja czy chłodziwo syntetyczne

Do wiercenia w stali stosuje się trzy grupy cieczy: oleje obróbcze niemieszalne z wodą, emulsje olejowo-wodne oraz chłodziwa syntetyczne i półsyntetyczne. Zasada jest prosta: im więcej oleju w cieczy, tym lepiej smaruje, a im więcej wody, tym skuteczniej chłodzi.

RodzajChłodzenieSmarowanieNajlepiej sprawdza się przy
Olej obróbczysłabebardzo dobregłębokim wierceniu, gwintowaniu, stali nierdzewnej
Emulsjadobredobreseryjnym wierceniu na obrabiarkach i CNC
Półsyntetykbardzo dobreśrednieobróbce uniwersalnej, gdy potrzebny jest kompromis
Syntetyknajlepszesłabszewysokich prędkościach skrawania i szlifowaniu

Olej do wiercenia: maksimum smarowania

Olej do wiercenia tworzy najtrwalszą warstwę smarną, dlatego wygrywa tam, gdzie ostrze pracuje pod największym naciskiem: w głębokich otworach, przy gwintowaniu, rozwiercaniu i obróbce stali trudnoskrawalnych. Stosuje się go bez rozcieńczania, a wersje z dodatkami EP (extreme pressure) przenoszą wysokie naciski na krawędzi tnącej. Słabą stroną oleju jest niska przewodność cieplna, więc odbiera ciepło gorzej niż ciecze wodne. Kłopot sprawia też detal, z którego oleistą warstwę trzeba usunąć przed malowaniem. W zakładach konstrukcji stalowych robi się to wodnym odtłuszczaczem, takim jak nasz Eco Steeler, przeznaczony do mycia maszyn i konstrukcji stalowych. Działa na zimno w rozcieńczeniu 1:10-1:40 i jest biodegradowalny w ponad 90%.

Emulsja chłodząco-smarująca, czyli klasyczny wybór na obrabiarki

Emulsja jest najczęściej stosowanym chłodziwem do wiercenia w stali na wiertarkach stołowych, centrach obróbczych i maszynach CNC, bo łączy dobre chłodzenie z dobrym smarowaniem. Powstaje z koncentratu zawierającego olej emulgujący, emulgatory, inhibitory korozji, biocydy i środki przeciwpienne. Koncentrat rozcieńcza się wodą do typowego stężenia 5-10%, a przy głębokim wierceniu do 8-12%. Gotowa ciecz ma mleczny kolor i w wielu warsztatach funkcjonuje pod nazwą handlową Emulgol. Koncentrat wlewa się zawsze do wody, nigdy odwrotnie, bo odwrotna kolejność daje niestabilną emulsję.

Chłodziwa syntetyczne i półsyntetyczne

Chłodziwo syntetyczne nie zawiera oleju mineralnego i najlepiej ze wszystkich typów odprowadza ciepło, dlatego dobrze znosi wysokie prędkości skrawania. Jest wodnym roztworem związków organicznych i nieorganicznych, tworzy przezroczystą ciecz, łatwiej się filtruje i dłużej zachowuje stabilność. Ceną jest słabsze smarowanie, więc przy ciężkim wierceniu stali stopowej syntetyk ustępuje olejowi. Półsyntetyki zawierają w koncentracie 5-30% oleju mineralnego i tworzą mikroemulsję, która łączy cechy obu grup.

Jak dobrać chłodziwo do gatunku stali, wiertła i rodzaju otworu

Chłodziwo do wiercenia w stali dobiera się według trzech kryteriów: gatunku stali, materiału wiertła i głębokości otworu. Im twardsza stal i głębszy otwór, tym więcej smarowania potrzeba. Im wyższa prędkość skrawania, tym ważniejsze staje się chłodzenie.

SytuacjaZalecane chłodziwo
Stal konstrukcyjna (np. S235, S355), otwory płytkie i średnieemulsja 5-10% lub chłodziwo syntetyczne
Stal stopowa i ulepszana cieplnieemulsja o podwyższonym stężeniu lub półsyntetyk z dodatkami EP
Stal nierdzewnaemulsja 8-12% z dodatkami EP albo olej z dodatkami EP
Głębokie wiercenieolej obróbczy z dodatkami EP lub emulsja 8-12%
Gwintowanie po wierceniuolej do gwintowania lub pasta

Materiał wiertła zmienia sposób chłodzenia. Wiertło HSS chłodzi się zawsze, bo stal szybkotnąca po przegrzaniu traci twardość. Wiertło z węglika spiekanego (VHM) lepiej znosi wysoką temperaturę, ale źle reaguje na szok termiczny, dlatego wymaga nieprzerwanego i obfitego strumienia chłodziwa. Przerywane polewanie rozgrzanego węglika prowadzi do mikropęknięć i wykruszeń krawędzi.

Liczy się również sposób podawania cieczy. W wiertłach z kanałami wewnętrznymi chłodziwo trafia przez narzędzie prosto na ostrze i skuteczniej wypłukuje wióry z dna otworu. Przy ciśnieniu powyżej 70 bar potrzebna jest ciecz o niskiej skłonności do pienienia, zgodna z zaleceniami producenta obrabiarki.

Chłodziwo do obróbki skrawaniem — jak wybrać odpowiedni rodzaj do CNC, tokarki i wiertarki?

CarboLoy: syntetyczne chłodziwo bez olejów mineralnych dla narzędzi węglikowych

CarboLoy to nasz syntetyczny koncentrat cieczy chłodząco-smarującej, stosowany jako 4-5% roztwór wodny. Opracowaliśmy go do szlifowania węglików spiekanych, żeliwa i stopów metali kolorowych. W zakładzie, który wierci stal narzędziami VHM, pracuje więc przede wszystkim na szlifierkach narzędziowych, gdzie ostrzy się i regeneruje wiertła węglikowe.

Jego wyróżnikiem jest blok inhibitorów, który eliminuje lub znacząco ogranicza wypłukiwanie kobaltu z węglików spiekanych. Kobalt stanowi spoiwo dla węglików wolframu, tytanu, tantalu i niobu. Tanie chłodziwa z alkanoloaminami wiążą go chemicznie i osłabiają strukturę ostrza od powierzchni. Pozostałe parametry:

  • przezroczysty roztwór rzeczywisty, który pozwala operatorowi stale obserwować obrabiany detal;
  • pH roztworu 5% powyżej 8,8;
  • odporność na twardą wodę potwierdzona próbą Herberta przy 15°dH, bez korozji stopów żelaza;
  • skład bez olejów mineralnych, chloru, siarki, fosforu, azotynów i azotanów oraz bez wolnych amin drugorzędowych, które sprzyjają powstawaniu N-nitrozoamin;
  • brak związków boru, a więc brak lepkich osadów na maszynie w trakcie eksploatacji.

Dla służb BHP to istotny argument, bo z receptury usunęliśmy składniki, które w konwencjonalnych chłodziwach budzą najwięcej zastrzeżeń. Bezpośrednie zastosowanie preparatu przy wierceniu stali zależy od operacji. Przy płytkich otworach i wysokich prędkościach chłodziwo syntetyczne chłodzi najlepiej, natomiast przy głębokim wierceniu brakuje mu smarności oleju. Przydatność do konkretnego procesu potwierdzamy próbą technologiczną, którą planujemy razem z zakładem.

Czy można chłodzić wiertło wodą albo domowym chłodziwem?

Woda dobrze chłodzi, ale nie smaruje i powoduje rdzewienie stali, dlatego nadaje się tylko do awaryjnego wiercenia pojedynczych otworów. Wrze w 100°C, więc przy kontakcie z rozgrzanym ostrzem szybko odparowuje. Domowe mieszanki polecane na forach, takie jak woda z mydłem, olej silnikowy rozbełtany w wodzie albo olej roślinny z naftą w proporcji 1:4-1:5, nie zawierają inhibitorów korozji ani biocydów. W zbiorniku szybko się psują, a detale pokrywają się nalotem rdzy. Przy drobnych pracach serwisowych lepiej sprawdza się spray do wiercenia. W produkcji seryjnej rozsądnym wyborem pozostaje wyłącznie profesjonalna ciecz chłodząco-smarująca.

Eksploatacja chłodziwa: stężenie, pH, twardość wody i bezpieczeństwo operatora

Chłodziwo wodne zachowuje skuteczność tylko wtedy, gdy regularnie kontroluje się jego stężenie, pH i czystość. Korozja detali, piana i nieprzyjemny zapach na hali to zwykle skutek zaniedbania tych parametrów, a nie wada samej cieczy.

ParametrWartość docelowaSposób kontroli
Stężeniezgodne z kartą produktu, dla emulsji zwykle 5-10%refraktometr, minimum raz w tygodniu
pH8,5-9,5, optymalnie około 9paski lub pH-metr; poniżej 8,0 rośnie ryzyko korozji i rozwoju bakterii
Twardość wody zarobowej5-20°dHzbyt twarda woda destabilizuje emulsję i daje osady
Zanieczyszczeniabrak oleju obcego i opiłkówseparator oleju i filtracja

Zadbana ciecz pracuje w układzie 6-12 miesięcy, a przy dobrej konserwacji nawet do 24 miesięcy. Każda wymiana mniej oznacza niższy koszt koncentratu, mniej odpadu do utylizacji i krótszy przestój obrabiarki.

Z perspektywy operatora wybiera się chłodziwa niepalne, o niskim zapachu, bez chloru, boru i formaldehydu, które nie podrażniają skóry ani dróg oddechowych. Formuły biodegradowalne według OECD 301B dodatkowo upraszczają gospodarkę odpadami. Ciecz dobieramy indywidualnie do parku maszynowego i obrabianych gatunków stali, licząc koszt eksploatacji całego układu, a nie tylko cenę litra koncentratu.

Mgła olejowa i szkodliwość chłodziw: jak chronić operatorów CNC?

Wyszukaj
Najnowsze wpisy

Skontaktuj się z nami

Potrzebujesz pomocy w doborze odpowiedniego preparatu lub rozwiązania technicznego? Napisz do nas, a pomożemy dobrać produkt do Twojego procesu.